Zero odkształceń i mycia po hartowaniu! Nawęglanie próżniowe z chłodzeniem gazem omija wanny z olejem


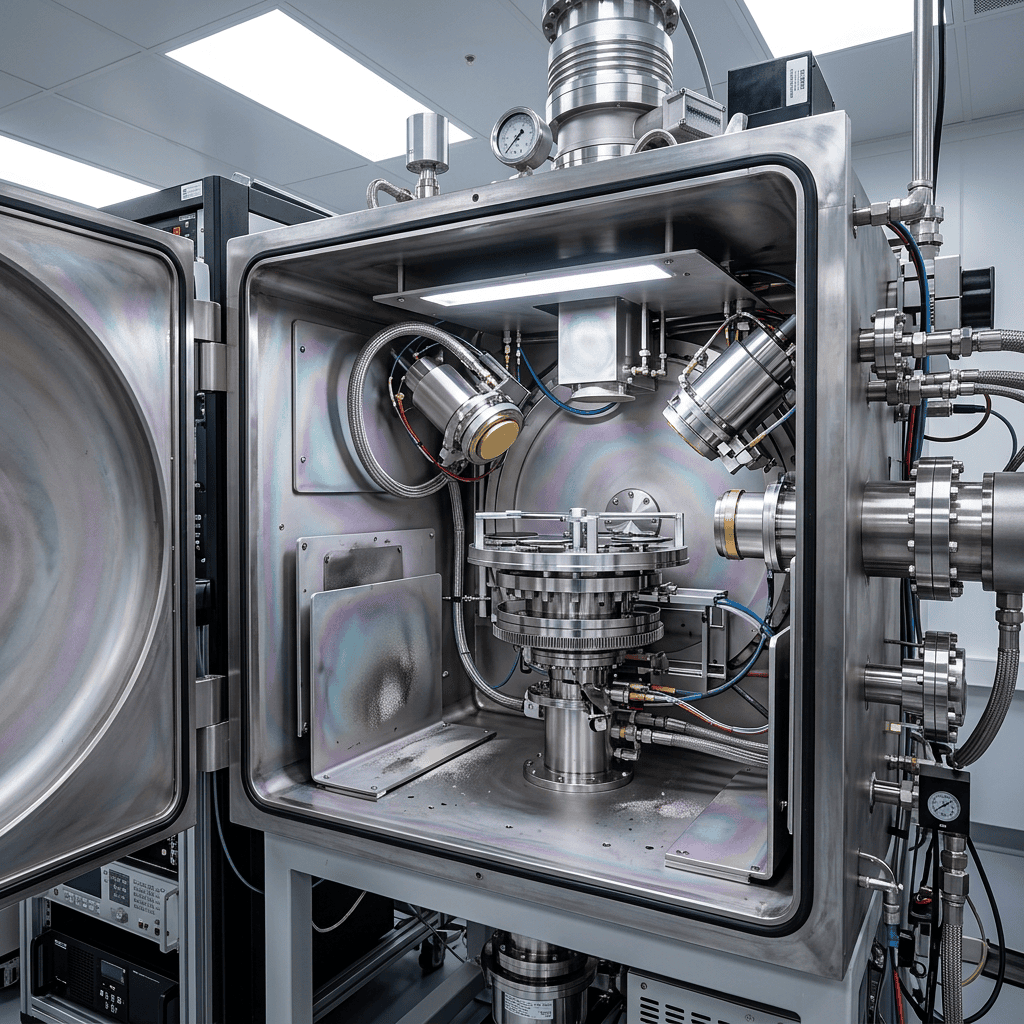
Wprowadzanie acetylenu do komory próżniowej i chłodzenie ciśnieniowe azotem
Klasyczne nawęglanie gazowe części przekładni wymaga chłodzenia wsadu w wannach z olejem hartowniczym. Gwałtowne wrzenie oleju jest procesem nierównomiernym, wywołującym asymetryczne paczenie się kół zębatych i wałów. Każdy detal trzeba potem żmudnie myć w chemii, a krzywiznę nadrabiać twardym szlifowaniem profilowym na drogich obrabiarkach CNC.
Aby radykalnie ściąć koszty obróbki wykańczającej, przemysł motoryzacyjny wdraża Niskociśnieniowe Nawęglanie z Chłodzeniem Gazowym (Low Pressure Carburizing LPC + High Pressure Gas Quenching HPGQ).
- Faza nawęglania (LPC): Detale trafiają do zimnej próżni, a piec powoli nagrzewa wsad. Do komory podaje się węglowodory (najczęściej acetylen), które krakują na gorącej stali, wprowadzając węgiel w sieć krystaliczną na zadaną głębokość mikrometrów. Brak tlenu wyklucza utlenianie międzykrystaliczne (IGO).
- Faza chłodzenia hartowniczego (HPGQ): Zamiast wrzucać detal do oleju, do komory wtłacza się sprężony azot (lub hel) o ciśnieniu od 10 do 25 barów z potężnych wentylatorów zintegrowanych z piecem. Chłodzenie gazowe omywa zębatkę równomiernie z każdej strony.
Proces oddaje detal z tak małym odkształceniem wymiarowym, że często ulepszone cieplnie części trafiają od razu do montażu bez procesu szlifowania szlichtującego, przy zachowaniu krystalicznej czystości powierzchniowej (bez dymu i oleju).
Opracowano z technologii Seco/Warwick (ZeroFlow), ECM Technologies oraz zaleceń inżynierii metaloznawstwa stopów nawęglanych.

Author: INTEGRATORPRZEMYSŁOWY.PL